Николай Феоктистов,
к.т.н., доцент, зав. каф. ЛПиМ ФГБОУ ВО
«МГТУ им. Г.И. Носова»
Евгений Глиняйлюк,
аспирант каф.
ЛПиМ ФГБОУ ВО
«МГТУ им. Г.И. Носова»
Юрий Власов,
АО «СиСофт Разработка»,
ведущий специалист
В статье представлены результаты экспериментальной отработки технологии получения 15-тонных слитков из сталей марок 8Х3СМФ и 60Х2СМФ для последующей ковки прокатных валков. В системе POLIGONSOFT смоделированы заполнение изложницы и кристаллизация слитка, проанализированы температурные поля и условия формирования осевой пористости. Сопоставление расчетных температур с производственными измерениями показало приемлемую сходимость результатов, а расположение расчетной зоны максимальной пористости согласуется с данными макроструктурного анализа и ультразвукового контроля.
Отработка технологии осуществлялась в условиях литейного цеха с применением системы компьютерного моделирования литейных процессов (СКМ ЛП) POLIGONSOFT, предназначенной для моделирования практически любых литейных технологий, в том числе используемых при производстве крупных слитков. Для выплавки применялась дуговая сталеплавильная печь емкостью 25 т, рафинирование расплава осуществлялось путем продувки металла аргоном в ковше. По результатам полного цикла контроля из шести полученных опытных слитков четыре были признаны браком, два — условно годными. Металлографическим анализом во всех слитках зафиксированы неметаллические включения 4-5 баллов и осевая пористость, при этом два слитка были разрушены на стадии ковки, следующей после выплавки и кристаллизации слитков. Для сокращения расхода металла при отработке технологии на производстве было принято решение выполнить моделирование процесса кристаллизации слитка в СКМ ЛП POLIGONSOFT с установкой трех виртуальных датчиков температуры — в нижней части слитка (кюмпель), в центральной части слитка и в середине прибыли. Результаты моделирования температурных полей слитка сравнивали с замерами температуры через пять с половиной часов после выдержки слитка в форме. Расхождение между расчетными и экспериментальными значениями температуры не превышает 5-7%. Установлено, что зоны с минимальной расчетной скоростью охлаждения соответствуют областям максимальной осевой пористости.
В современной металлургии одной из актуальных проблем остается получение крупных слитков с минимальным уровнем внутренних дефектов, особенно в случае заготовок для кованых прокатных валков. К валкам холодной прокатки предъявляются повышенные требования: твердость бочки в диапазоне 95-105 единиц HSD, твердость шеек 50-60 HSD, содержание неметаллических включений не выше 2 баллов, отсутствие по данным ультразвукового контроля и магнитопорошковой дефектоскопии трещин, флокенов и рыхлот.
Цель настоящей работы — на основе шести опытных заливок проанализировать характер и уровень дефектов (неметаллические включения, осевая пористость, трещины, разрушение при ковке), выполнить моделирование процесса кристаллизации в СКМ ЛП POLIGONSOFT с верификацией модели по производственным измерениям.
Объектом исследования стали шесть слитков массой по 15 т из сталей марок 8Х3СМФ и 60Х2СМФ. Выплавка металла производилась в дуговой сталеплавильной печи с последующей внепечной обработкой в ковше (продувка аргоном). Разливка слитков выполнялась двумя способами: верхний и сифонный подвод металла. После выдержки в форме слиток укладывался в термос и направлялся в кузнечно-прессовое отделение. В табл. 1 приведены основные параметры опытных слитков.
Таблица 1. Параметры опытных слитков
№ слитка |
Масса, т |
Способ разливки |
Время продувки аргоном, мин |
Результат |
1 |
15 |
Сифонный |
3 |
Брак. Трещины после ДТО. Неметаллические включения до 4 баллов |
2 |
15 |
Сифонный |
1 |
Брак. Разрушение при ковке |
3 |
15 |
Сифонный |
1 |
Брак. Разрушение при ковке |
4 |
15 |
Сверху |
1 |
Брак. Дефекты по заключению УЗК. Неметаллические включения 45 баллов |
5 |
15 |
Сверху |
3 |
Условно годен. Неметаллические включения 45 баллов |
6 |
15 |
Сифонный |
5 |
Условно годен |
От каждого слитка отбирали образцы для макро- и микроструктурного анализа. Микроструктура образцов изучалась под микроскопом на микрошлифах, до и после травления при различном увеличении.
Моделирование выполняли в системе POLIGONSOFT. В расчетной модели задавались геометрия изложницы и слитка (рис. 1), теплофизические свойства стали и материалов изложницы (рис. 2), граничные условия теплообмена, параметры заполнения.
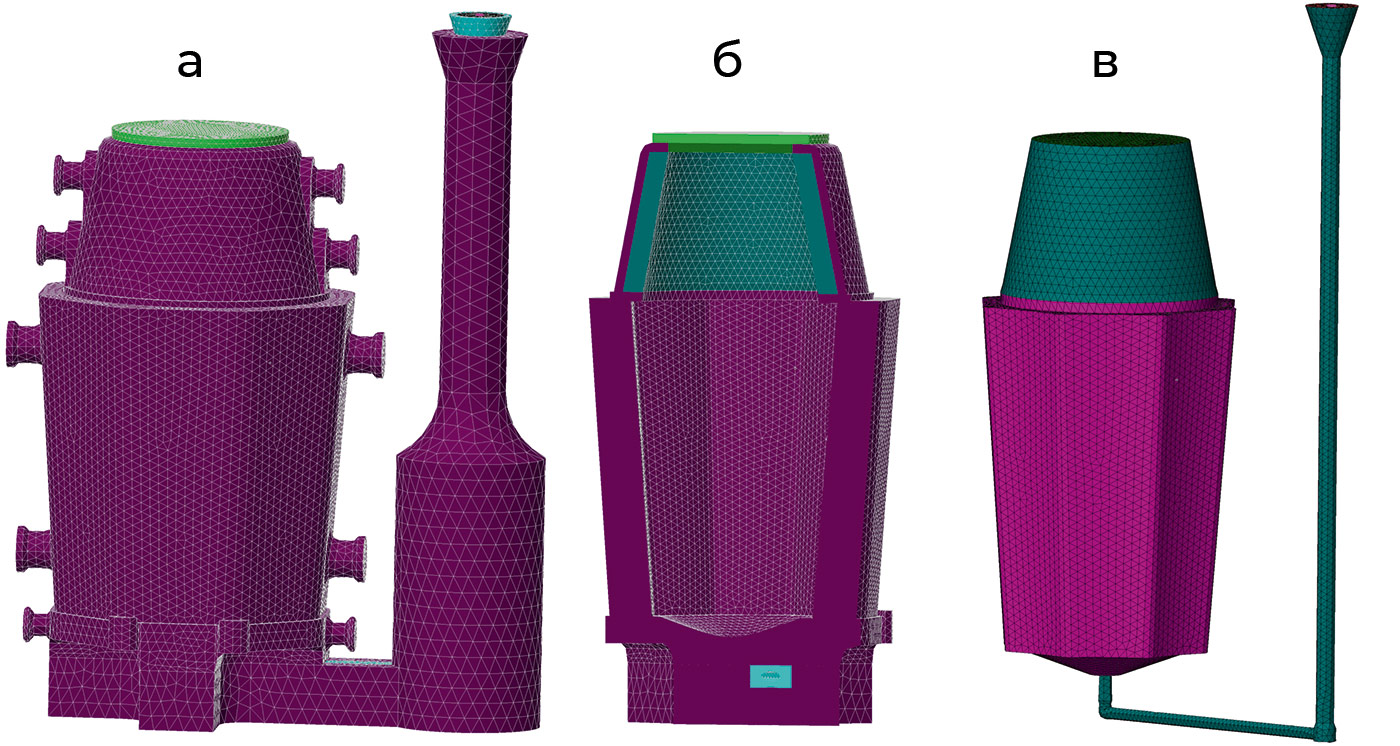
Рис. 1. Геометрия расчетной модели в СКМ ЛП POLIGONSOFT: а — изложница; б — изложница разрез; в — слиток
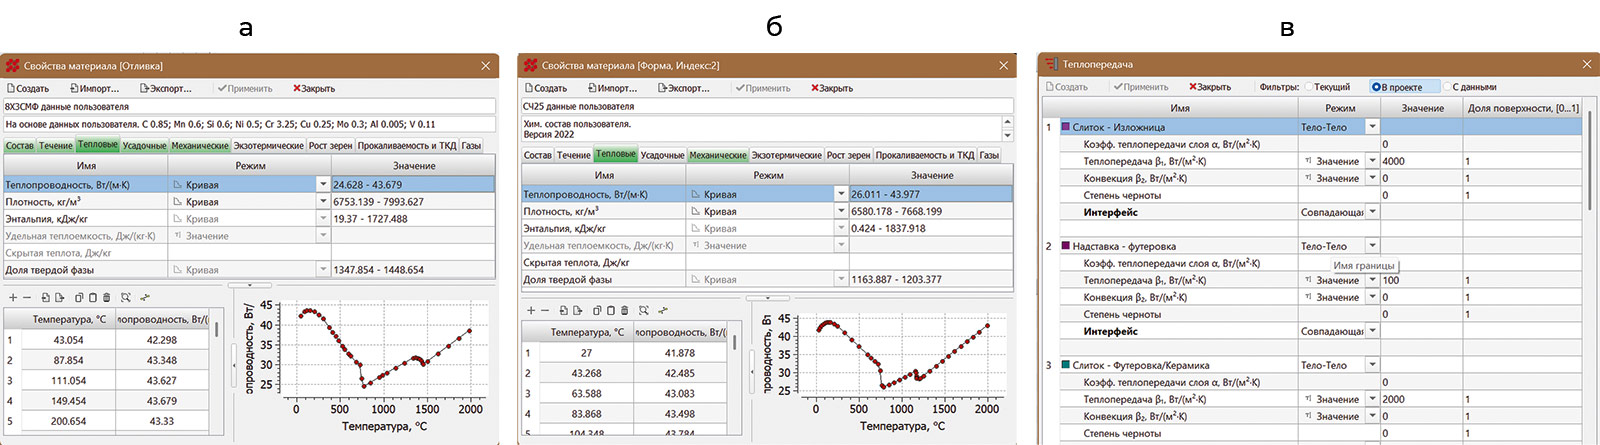
Рис. 2. Cвойства материалов и параметры теплопередачи в СКМ ЛП POLIGONSOFT: а — свойства стали;
б — свойства изложницы; в — параметры теплопередачи
Процесс заполнения изложницы (рис. 3) был смоделирован с учетом долива расплава (подпитки) в прибыльную часть слитка после заполнения изложницы для компенсации усадки слитка. Подпитка в модели и в реальной технологии при сифонной заливке осуществлялась три раза.
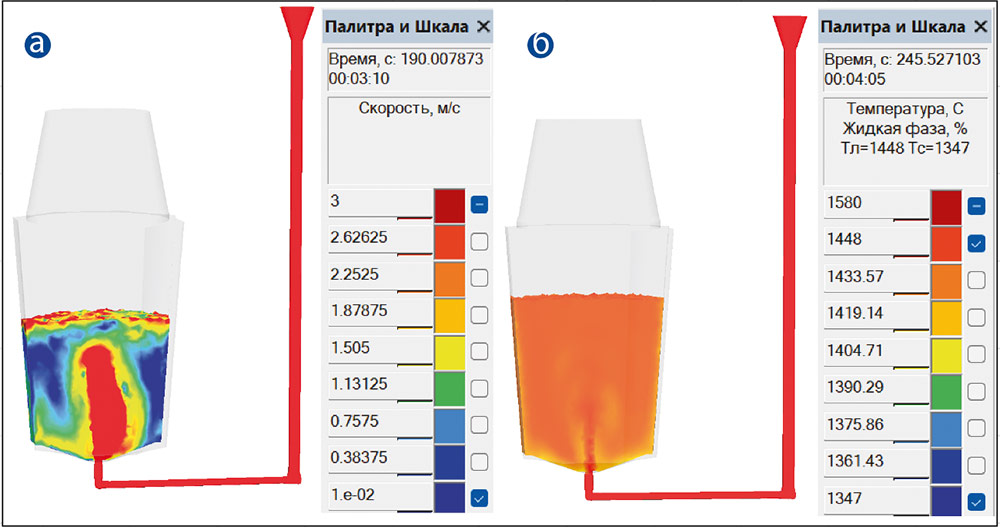
Рис. 3. Заполнение изложницы: а — скорость, м/с; б — температура, °С
На рис. 4 представлена модель процесса кристаллизации, позволяющая проследить работу прибыльной части слитка и изменение во времени областей с долей жидкой фазы 30% и более.
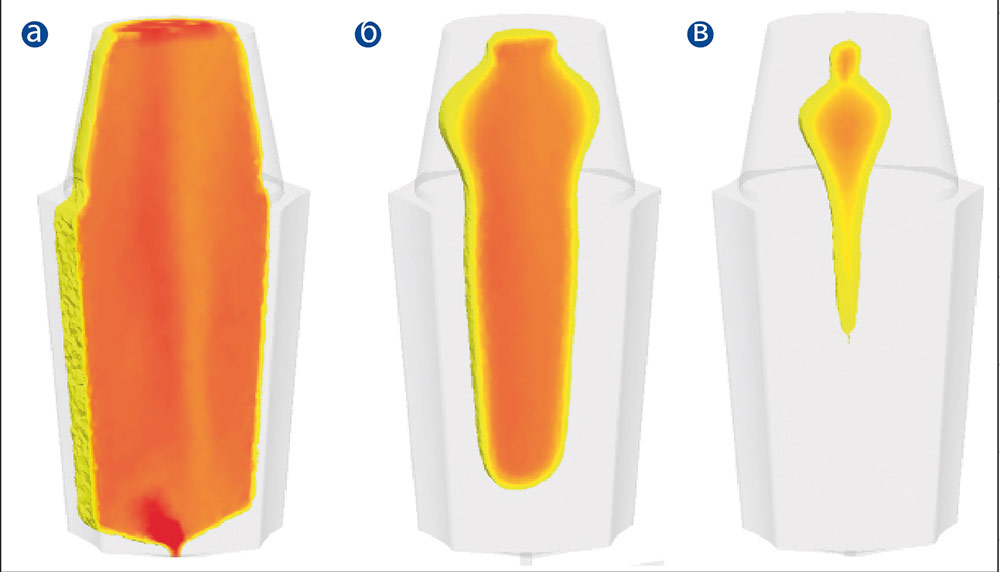
Рис. 4. Кристаллизация, % жидкой фазы 30 и выше. Разрез по оси слитка: а — 200 с; б — 5000 с; в — 11 000 с
Для анализа температуры и скорости охлаждения в теле слитка были установлены виртуальные датчики температуры. Датчики располагали в нижней части слитка — в зоне примыкания к кюмпелю (рис. 5а), на середине высоты слитка (рис. 5б), в середине прибыльной части слитка (рис. 5в). Такая схема позволяла рассчитать температурные поля в зонах с заведомо различными условиями охлаждения.
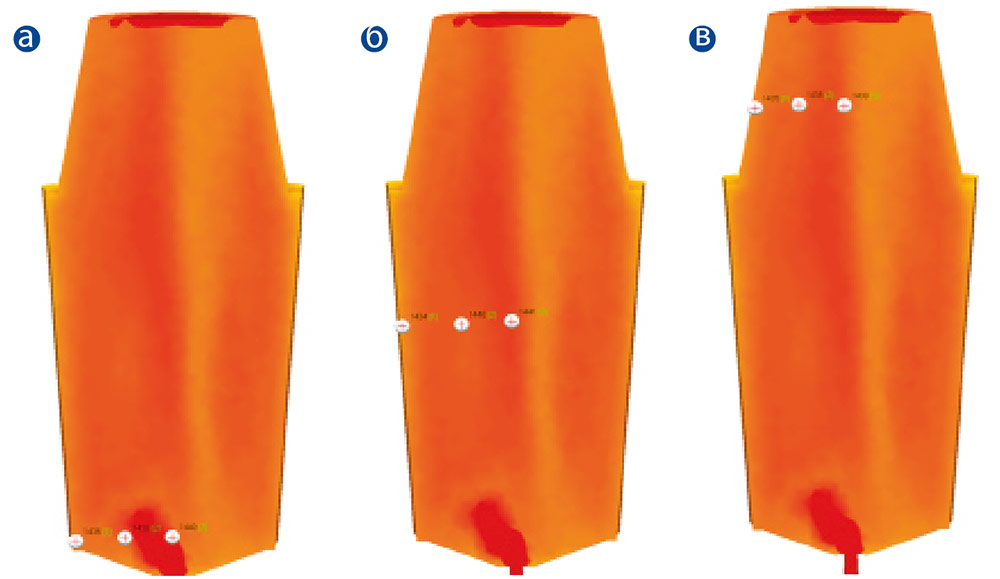
Рис. 5. Схема расположения виртуальных датчиков температуры:
а — в зоне примыкания к кюмпелю; б — на середине высоты слитка;
в — в середине прибыльной части слитка
Адекватность модели проверяли сравнением расчетных температур с реальными замерами. Через пять с половиной часов после заливки (перед отправкой слитка на ковку) производили измерение температур в трех характерных точках слитка при помощи пирометра. Результаты сравнения представлены в табл. 2. Расхождение между расчетными и экспериментальными значениями не превышает 5-7%, что позволило считать модель адекватной для дальнейшего анализа.
Таблица 2. Сравнение расчетных и реальных температур через 5,5 ч выдержки слитка в форме
Зона слитка |
Расчетная температура при моделировании, °С |
Реальная температура |
Расхождение, % |
Прибыль |
1170 |
1100 |
6,4 |
Середина |
770 |
740 |
4 |
Нижняя часть (кюмпель) |
510 |
530 |
3,9 |
Результаты металлографического исследования показали, что во всех шести слитках уровень неметаллических включений составляет 4-5 баллов. По химическому составу включения идентифицированы как сульфиды и силикаты, что свидетельствует о недостаточном рафинировании расплава. Данный уровень включений является стабильным для условий выплавки в дуговой печи при действующей технологии и не достигает требуемых для валков холодной прокатки 2 баллов.
На рис. 6 представлена микроструктура одного из слитков, залитого сифонным методом из стали марки 8Х3СМФ. На рис. 7 представлены многочисленные дефекты поверхности.
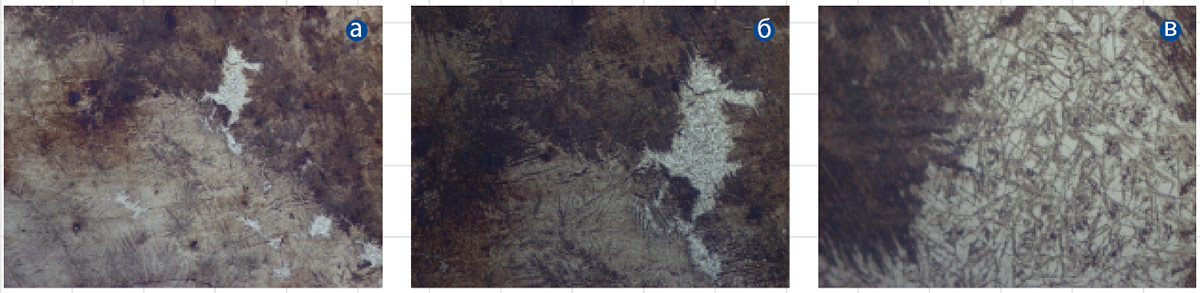
Рис. 6. Микроструктура слитка: а — увеличение х50; б — увеличение х100; в — увеличение х500
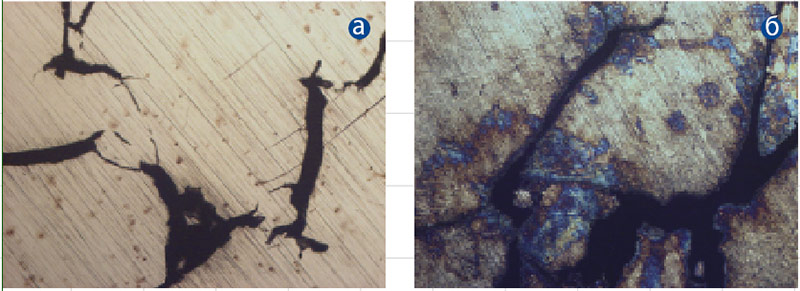
Рис. 7. Дефекты поверхности слитка № 3: а — увеличение х50 на образце, отобранном с верхней части слитка; б — увеличение х50 на образце, отобранном с нижней части слитка
На рисунках видно, что на образцах имеются многочисленные дефекты поверхности в виде трещин по границам зерен, глубоких разрывов металла и несплошностей различной протяженности. Следов окисления и обезуглероживания не обнаружено. Неметаллические включения представляют собой сульфиды и хрупкие силикаты — по 3 балла. Микроструктура неоднородна, состоит из участков троостита, бейнита, мартенсита.
Помимо этого, по результатам ультразвукового контроля (УЗК) одного из слитков был построен эскиз (рис. 8), на котором схематически показана примерная зона распространения осевой пористости в теле слитка.
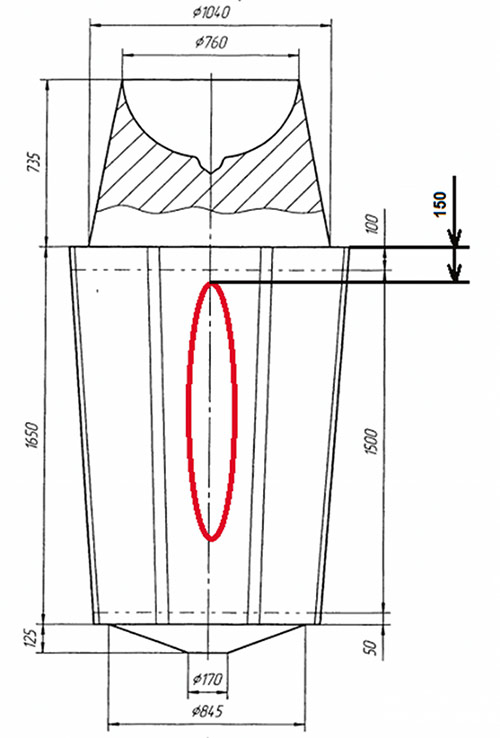
Рис. 8. Примерное расположение осевой пористости в теле слитка по данным ультразвукового контроля
Два слитка разрушились на стадии ковки. В одном случае слиток передавался в кузнечно-прессовый участок без термоса, что привело к пониженной температуре центральной части. Во втором случае термос применялся, однако температура также оказалась недостаточной. Данный факт свидетельствует о критической важности контролируемого термоса и необходимости поддержания температуры середины слитка перед ковкой не ниже определенного порога [1].
Один из слитков (№ 6) был признан условно годным. Из него получены два валка, которые прошли ковку и все этапы термообработки вплоть до отпуска. Однако после завершения термообработки на поверхности валков зафиксировано образование трещин.
Таким образом, шесть опытных слитков продемонстрировали, что в условиях дуговой сталеплавильной печи без вакуумирования стабильно получается уровень неметаллических включений 4-5 баллов и осевая пористость 2-4 балла. В рамках рассмотренной технологии и проведенной серии опытных заливок целевые показатели (включения ≤2 баллов, пористость ≤1 балла) достигнуты не были.
На рис. 9, 10 и 11 представлены графики охлаждения для трех виртуальных датчиков, расположенных в нижней части слитка (у кюмпеля), середине слитка и в прибыльной части слитка. Графики построены в СКМ ЛП POLIGONSOFT.
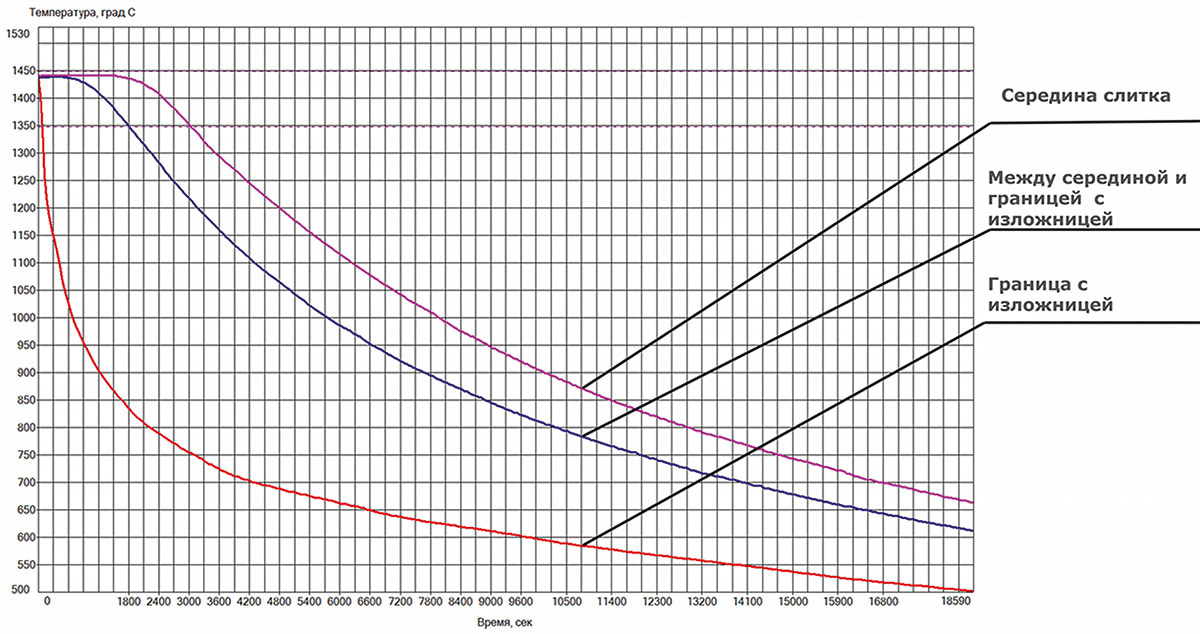
Рис. 9. График изменения температур в нижней части слитка
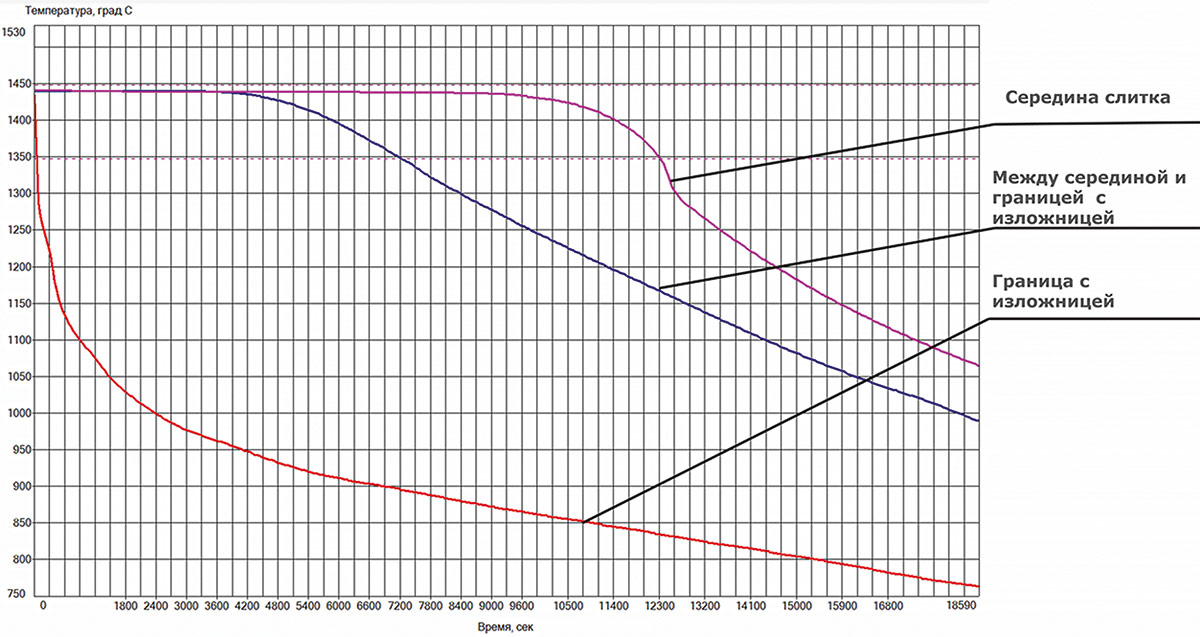
Рис. 10. График изменения температур в середине слитка
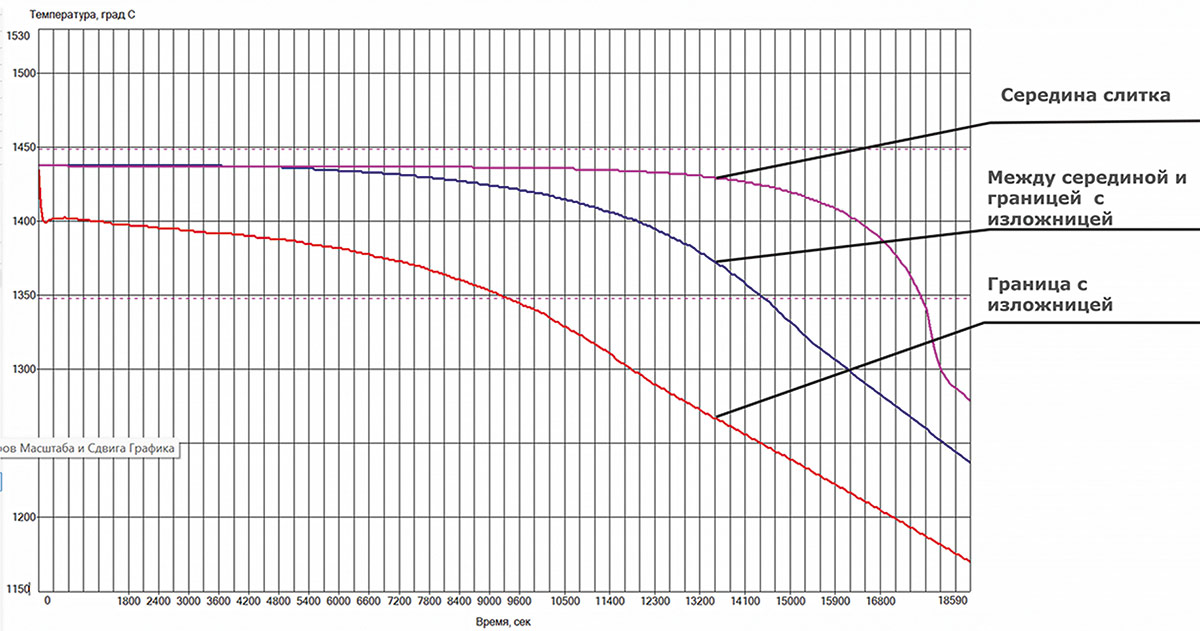
Рис. 11. График изменения температур в прибыльной части слитка
Для количественной оценки интенсивности отвода тепла были рассчитаны средние скорости охлаждения на границе слитка с изложницей в трех характерных зонах.
В нижней части слитка (у кюмпеля) начальная температура составляла 1440 °С, конечная через 5,5 часов — 510 °С. Таким образом, снижение температуры составило 930 °С, а средняя скорость охлаждения — 0,050 °С/с (или 3,0 °С/мин).
В центральной части слитка начальная температура составляла 1430 °С, конечная через то же время — 720 °С. Снижение температуры — 710 °С, средняя скорость охлаждения — 0,038 °С/с (2,3 °С/мин).
В прибыли начальная температура составляла 1440 °С, конечная через 5,5 часов — 1170 °С. Снижение температуры — всего 270 °С, средняя скорость охлаждения — 0,0145 °С/с (0,87 °С/мин).
Как видно из расчета, скорость охлаждения в нижней части слитка более чем в три раза превышает скорость охлаждения в прибыли. Такая значительная разница в интенсивности отвода тепла по высоте слитка является одним из факторов неравномерной кристаллизации и, как следствие, развития осевой пористости в зонах с минимальной скоростью охлаждения [2].
На рис. 12 представлено расчетное поле распределения осевой пористости в продольном сечении слитка. Согласно расчету, зона максимальной пористости расположена в центральной части верхней трети слитка, с отступом от прибыли примерно 150-200 мм и протяженностью до одной трети высоты слитка.
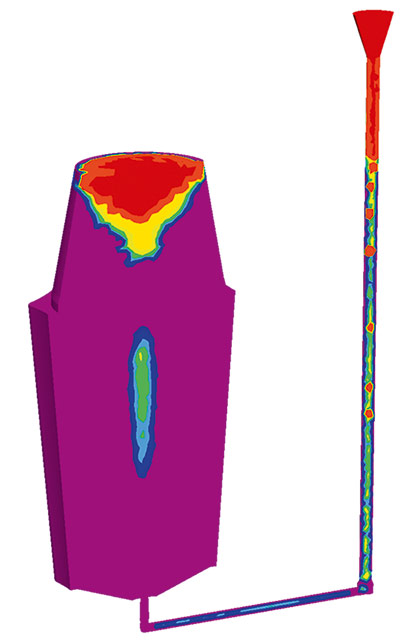
Рис. 12. Расчетное поле распределения осевой пористости слитка
Визуальное сравнение показывает, что расчетная зона пористости по расположению и протяженности хорошо соответствует фактическому дефекту, зафиксированному макроструктурным анализом и ультразвуковым контролем. Как в модели, так и на реальном слитке пористость начинается на расстоянии около 150 мм от прибыли и распространяется вниз приблизительно до одной трети высоты.
Таким образом, верифицированная модель POLIGONSOFT адекватно описывает процесс кристаллизации слитка и может быть использована для прогнозирования осевой пористости при изменении технологических параметров — температуры заливки, способа разливки, условий охлаждения.
Список использованных источников:
- Назаратин В.В., Ромашкин А.Н., Иванов И.А., Мальгинов А.Н. Методика проектирования кузнечных слитков без осевых усадочных дефектов // Металлургия машиностроения. 2010. № 3.
- Бройтман О.А., Монастырский А.В., Иванов И.А., Мальгинов А.Н., Макарычева Е.В., Сараев Д.Ю. Компьютерное моделирование процессов формирования крупных стальных кузнечных слитков // Литейщик России. 2011. № 10.
- Хлямков Н.А., Бройтман О.А. Моделирование затвердевания стальных слитков различной конфигурации // Сб. Новые подходы к подготовке производства в современной литейной промышленности. Материалы научно-практического семинара.
- ГОСТ 1778-2022. Сталь. Металлографические методы определения неметаллических включений. М.: Издательство стандартов, 2022.
- ОСТ 24.013.20-90. Валки прокатные. Технические условия. М.: Издательство стандартов, 1990.

