
Марина Сазонова,
к.ф.м.н., начальник группы, ООО «ТЕСИС»
Елена Шапоренко,
старший программист, ООО «ТЕСИС»
Статья посвящена исследованию магнитогидродинамических процессов в жидкой стали при электромагнитном перемешивании (ЭМП) на машинах непрерывного литья заготовок (МНЛЗ) с использованием численного моделирования в программном комплексе FlowVision. Рассматривается моделирование режима ЭМП в кристаллизаторе и проводится сравнение получаемых результатов с данными экспериментальных измерений и численного исследования в опубликованных работах других авторов. Разработанная методика численного моделирования позволяет определять оптимальную конфигурацию и режим функционирования устройств ЭМП
Описание процесса
Схема установки МНЛЗ приведена на рис. 1. Жидкая сталь из сталеразливочного ковша попадает в промежуточный ковш, оттуда в кристаллизатор, далее вытягивается по технологической оси, постепенно затвердевая. Электромагнитное перемешивание предназначено для создания с помощью электромагнитных сил перемешивающих потоков в жидкой фазе заготовки с целью получения однородной структуры и равномерного химического состава слитка. В зависимости от требований к качеству непрерывно-литого металла электромагнитные перемешивающие устройства устанавливают в кристаллизаторе, зоне вторичного охлаждения и/или зоне окончания затвердевания. Наибольшее воздействие на качество заготовок оказывает устройство ЭМП, размещенное в кристаллизаторе [3]. Схема конструкции такого устройства представлена на рис. 2а.
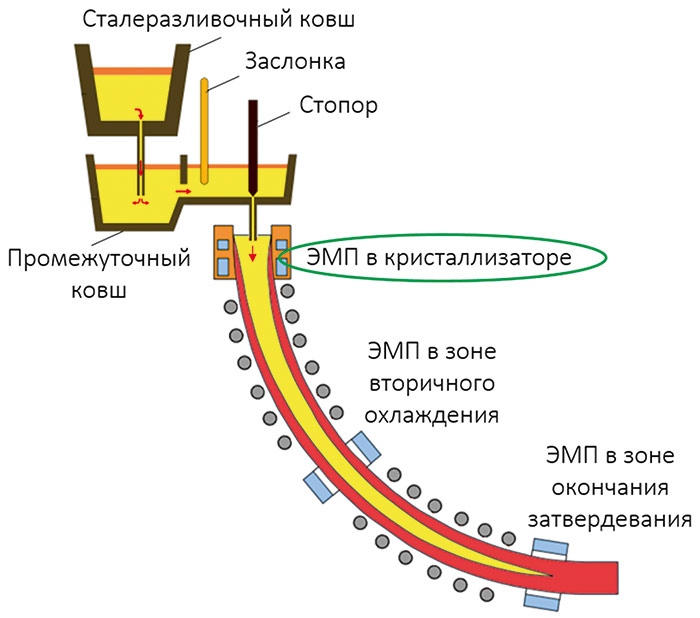
Рис. 1. Машина непрерывного литья заготовок [1, 2]
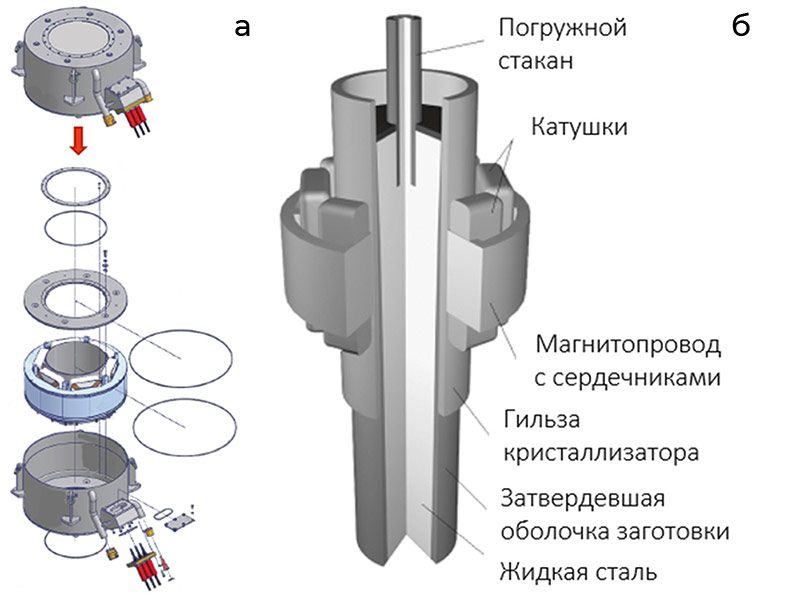
Рис. 2. Схема перемешивающего устройства в кристаллизаторе: а — вид конструкции устройства [4]; б — вид кристаллизатора с ЭМП [3]
Основные элементы индуктора — это кольцевой магнитопровод с обмоткой (распределенные по окружности катушки индуктивности). Устройство охватывает гильзу кристаллизатора, в который поступает жидкий металл. На рис. 2б приведены элементы конструкции, которые необходимо учесть в расчетной модели.
Принцип работы установки с ЭМП аналогичен принципу работы трехфазного асинхронного электродвигателя. При подаче трехфазного переменного тока на три пары катушек обмотки статора в системе создается вращающееся магнитное поле [5], которое индуцирует ток в расплаве стали. Взаимодействие между вращающимся электромагнитным полем и индуцированным током будет генерировать электромагнитную силу Лоренца, которая перемешивает жидкую сталь в форме.
Численное моделирование процесса ЭМП позволяет подбирать оптимальные геометрические параметры и режимы работы устройства.
Исследуемый режим ЭМП в кристаллизаторе
Для отработки расчетной модели в программном комплексе FlowVision исследуется устройство перемешивания по материалам статьи [6].
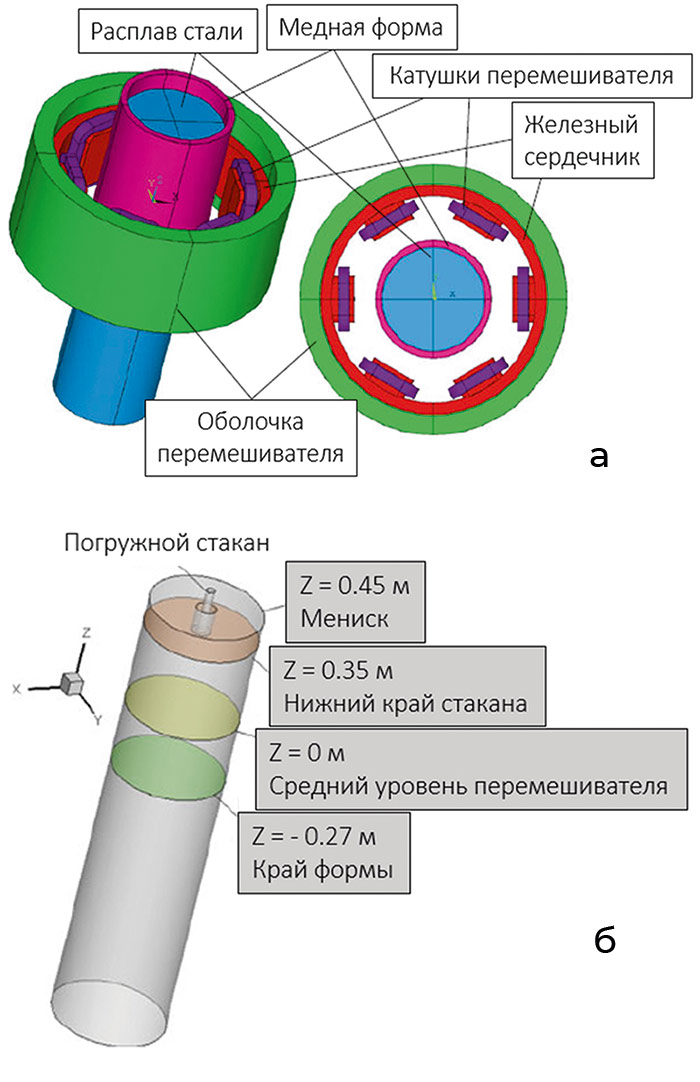
Рис. 3. Объект исследования [6]: а — модель для расчета электромагнитных характеристик; б — модель для расчета течения расплава
В статье рассматривается цилиндрическая заготовка (рис. 3) со следующими характерными размерами:
- диаметр круглой заготовки — 450 мм;
- высота медной формы — 800 мм, ее толщина — 30 мм;
- внутренний диаметр погружного стакана — 38 мм;
- глубина погружения от уровня стали — 100 мм;
- высота железного сердечника — 280 мм.
Устройство перемешивания содержит шесть катушек на магнитопроводе заданной высоты. Других геометрических характеристик устройства в статье не приведено, поэтому размеры катушек определялись схематически по рисунку, исходя из имеющихся параметров других элементов.
Отметим, что в этой и ряде других статей исследование проводится в два этапа: сначала определяются электромагнитные характеристики, затем проводится расчет течения расплава с полученным внешним воздействием. В связи с этим авторы рассматривают две разные геометрические модели для данных этапов расчета (рис. 3а и 3б).
В FlowVision проводится совместный расчет взаимодействия движущейся жидкости и электромагнитных полей. Вид соответствующей единой геометрической модели показан на рис. 4.
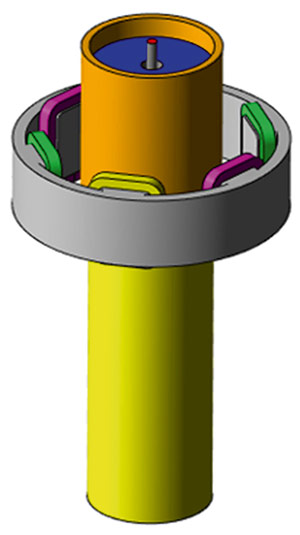
Рис. 4. Геометрическая модель FlowVision для ЭМП в кристаллизаторе
Входные параметры для исследования приведены в таблице.
Исходные данные для исследуемого режима
Параметр |
Значение |
Количество фаз |
3 |
Ток фазы |
350 А |
Частота тока |
1 Гц |
Количество витков катушки |
77 |
Скорость литья (линейная скорость на выходе из кристаллизатора) |
0,48 м/мин |
Плотность расплава стали |
7000 кг/м3 |
Вязкость расплава стали |
0,0052 Па·с |
Относительная проницаемость стали, воздуха, медной формы, катушек |
1 |
Электропроводность стали |
714 000 См/м |
Электропроводность меди T = 298 K, 423 K |
47 000 000 См/м, 31 800 000 См/м |
Относительная проницаемость железного сердечника |
1000 |
Расчетная модель
В целях упрощения при моделировании катушек не рассматривалось явным образом представление их обмотки — катушки были введены единым объектом. Такой подход также можно встретить в литературе [7].
Для определения средней электропроводности соответствующего объекта рассмотрено выражение сопротивления для однородного проводника [5]:
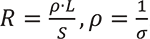 ,
где L — длина проводника, определяемая как отношение его объема к площади поперечного сечения S, σ — электропроводность объекта. Активное сопротивление одной катушки вычисляется как:
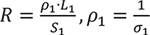 ,
где L1 — длина провода обмотки, S1 — площадь поперечного сечения провода, σ1 — электропроводность материала обмотки.
Геометрическая модель заготовки с перемешивающим устройством помещается в параллелепипед, моделирующий область окружающего воздуха. Получаем несколько расчетных подобластей. В каждой из них решаются уравнения магнитогидродинамической модели [8], в подобласти стали дополнительно — уравнения турбулентного движения. Теплоперенос и затвердевание на данном этапе не моделируются (аналогично [6]) — затвердевшая оболочка заготовки учитывается геометрически как поверхность подобласти стали. Сопряжение подобластей осуществляется по магнитному и электрическому потенциалам. Расчет выполняется с учетом вихревых токов.
Схема расстановки граничных условий (ГУ) приведена на рис. 5. Для стали на входе определен массовый расход, исходя из скорости на выходе, равной скорости литья.
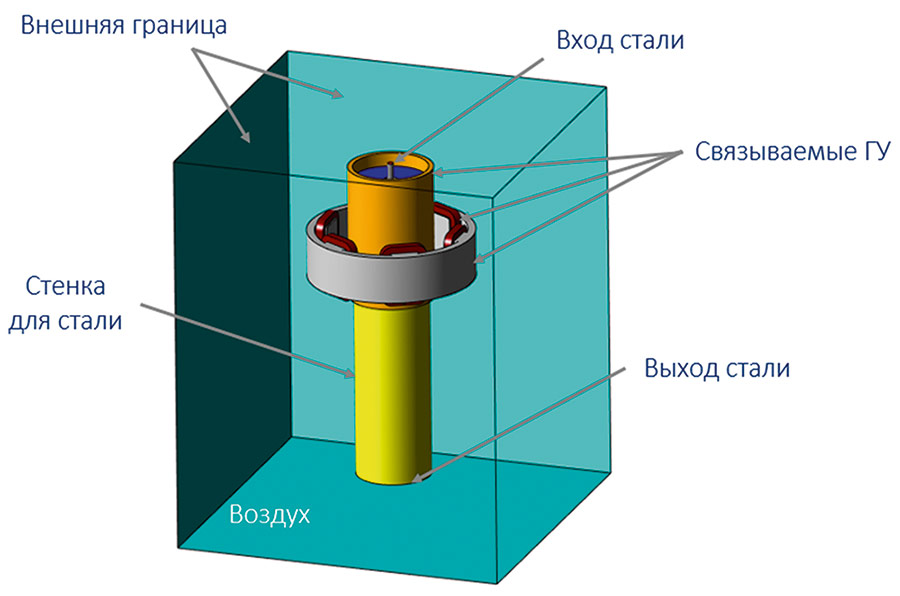
Рис. 5. Схема расстановки граничных условий
Каждая катушка представлена отдельной расчетной подобластью, геометрическая модель которой готовится с небольшим разрывом для выделения поверхностей с целью задания ГУ для тока (рис. 6). Внутри разрыва подключается модель зазора [9].
Для трех пар катушек определяется трехфазный ток [5]:
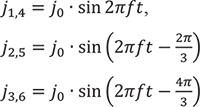
где ji — плотность электрического тока в катушке с номером i (рис. 6), , I — величина тока, S — площадь сечения витка катушки, f — частота тока, t — время.
Для определения параметров расчетной сетки была рассмотрена отдельная катушка, причем круглая, эквивалентная исходной. Такой переход обусловлен наличием идентичных эмпирических оценок для характеристик именно круглой катушки (погрешность формулы индуктивности отмечается в пределах 1%) — [10]. Критерии построения сетки по результатам данного исследования были перенесены на полную постановку задачи. Общее количество ячеек составило около 800 тыс. Шаг по времени — 1/400 периода колебаний тока. В качестве контрольных параметров рассматриваются характеристики магнитного поля и картина течения стали.
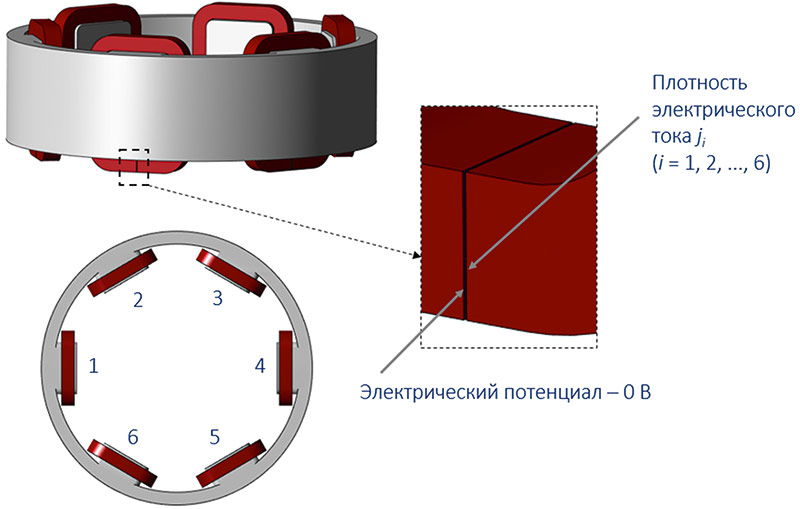
Рис. 6. Задание граничных условий для тока в катушках
Результаты моделирования
Сравнение результатов расчета с данными измерений приведено для распределения магнитной индукции вдоль оси заготовки (рис. 7). На графике также нанесены данные расчетов по материалам статьи [6].
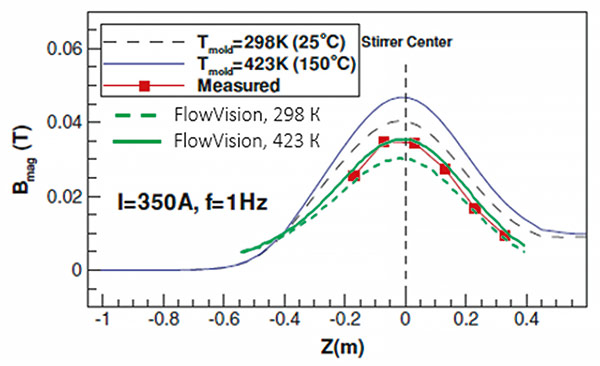
Рис. 7. Распределение магнитной индукции B вдоль оси заготовки
Первые исследования проведены без расплавленной стали в заготовке в соответствии с условиями испытаний. Средняя температура медной формы при этом предполагалась равной 298 К. Рассчитанные профили магнитной индукции согласуются с экспериментальными данными. Наблюдаемое незначительное отклонение величин B отмечается приемлемым [6, 11] и предполагается связанным с возможными упрощениями геометрии устройства ЭМП и принятыми свойствами материалов. В текущем исследовании FlowVision дополнительно присутствует упомянутая ранее неопределенность геометрических параметров катушек.
На рис. 7 также представлены результаты расчетов при более высокой температуре медной формы и, соответственно, меньшей ее электропроводности. Отмечается, что температура формы 423 К больше соответствует реальным условиям непрерывного литья при наличии стали в заготовке. Результирующая величина магнитной индукции несколько повышается относительно соответствующего ее значения в холодном состоянии устройства.
На рис. 8 в продольном и поперечном сечениях модели устройства показано сравнение мгновенных распределений магнитной индукции, полученных по результатам моделирования во FlowVision и [6]. Максимальные значения контрольного параметра наблюдаются вблизи внешней поверхности заготовки с учетом текущих величин тока в катушках. В поперечном сечении магнитная индукция уменьшается по мере удаления от среднего уровня магнитопровода. Линии B свидетельствуют о близком к однородному магнитном полю внутри заготовки.
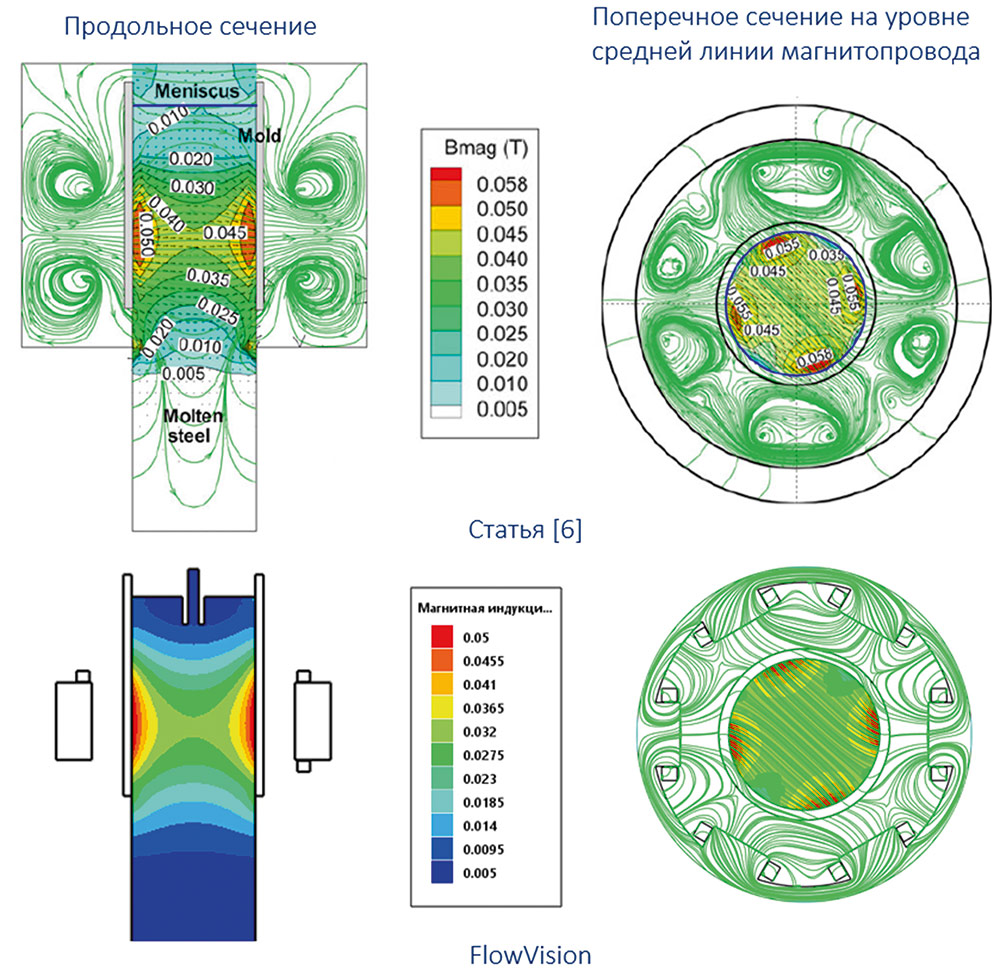
Рис. 8. Мгновенное распределение магнитной индукции в сечениях модели
На рис. 9 представлено распределение магнитной индукции в различные моменты времени в течение одного периода изменения тока. Демонстрируется получение вращающего магнитного поля в области заготовки.
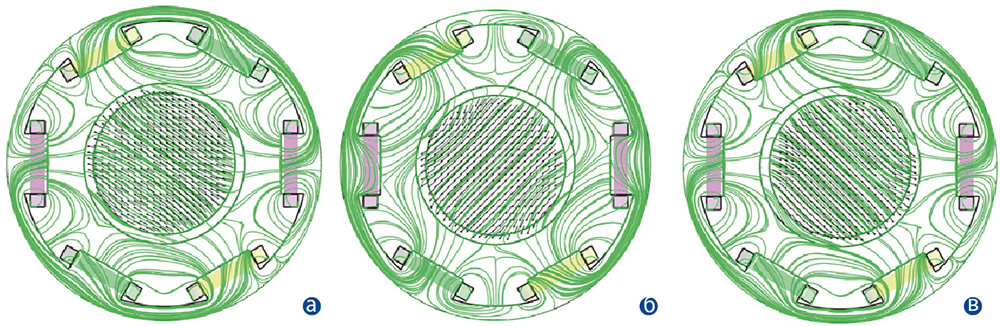
Рис. 9. Изменение магнитного поля с течением времени в поперечном сечении на уровне средней линии магнитопровода (T — период изменения тока): а — Т/4; б — Т/2; в — 3Т/4
На рис. 10 приведены результаты расчетов при других параметрах тока — математическая модель корректно описывает соответствующее изменение контрольных величин.
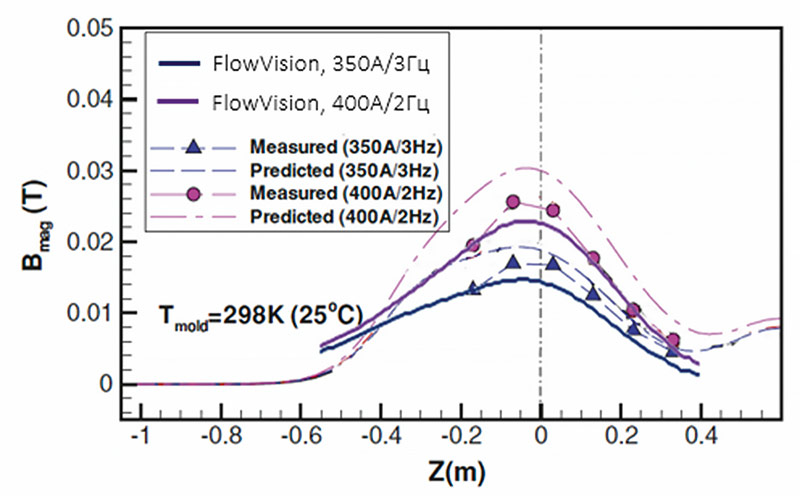
Рис. 10. Распределение магнитной индукции вдоль оси заготовки при изменении параметров тока
Сравнение рассчитанных распределений осредненной по времени силы Лоренца в исследуемом режиме (ток 350 А, частота 1 Гц) также в двух сечениях, продольном и поперечном, представлено на рис. 11. Качественно результаты FlowVision и [6] согласуются. Количественно есть отличие в максимальном значении силы, что является следствием отмеченного на рис. 7 отклонения в величине магнитной индукции. Дополнительным обуславливающим данное различие фактором является также упомянутый выше подход к расчету ЭМ характеристик во FlowVision совместно (а не последовательно) с моделированием течения расплава стали. Вопрос возможного изменения силы Лоренца при учете взаимодействия между потоком расплава и магнитным полем обсуждается, например, в [12].
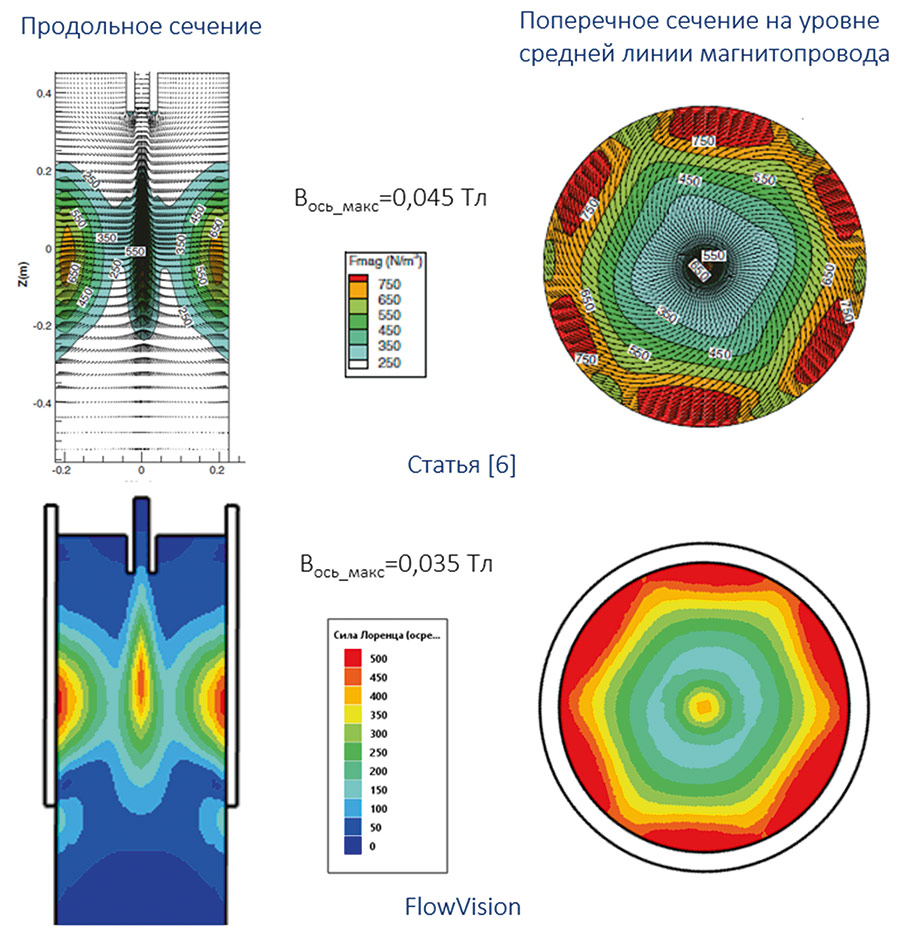
Рис. 11. Распределение средней силы Лоренца в сечениях модели
Распределение силы Лоренца свидетельствует об основной области ее действия в зоне установки перемешивающего устройства — максимальные значения силы находятся на уровне высоты железного сердечника вблизи внешней поверхности заготовки. Наблюдается также наличие осевой составляющей силы, которая способствует уменьшению проникновения горячей струи расплава из погружного стакана в заготовку. Закрутку потока под действием силы Лоренца демонстрируют линии тока на рис. 12.
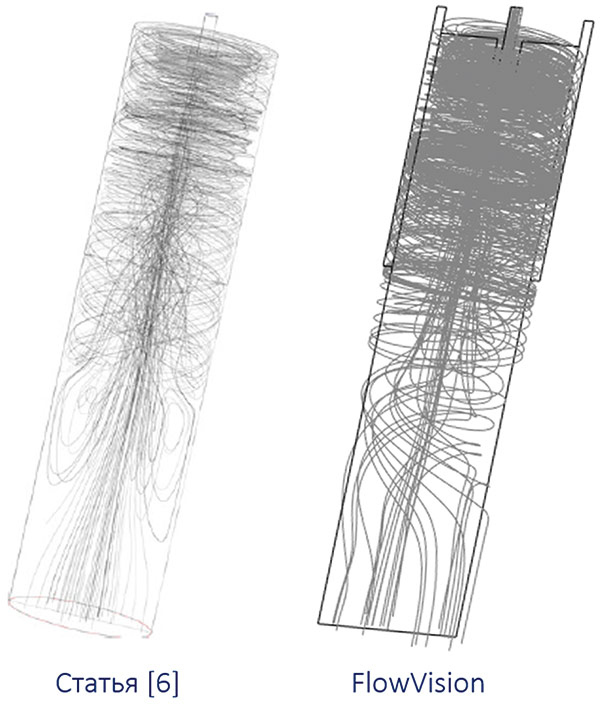
Рис. 12. Линии тока расплава
Заключение
На базе программного комплекса FlowVision разработана математическая модель для исследования процесса электромагнитного перемешивания стали на машине непрерывного литья заготовок.
Параметры модели отработаны по материалам [6] для режимов ЭМП стали в кристаллизаторе. Показано соответствие получаемых характеристик магнитного поля результатам измерений и расчетов в статье с учетом имеющихся неопределенностей — отличия рассчитанных значений относительно данных статьи, вероятно, связаны с приближенным описанием геометрических характеристик перемешивателя по схеме и разными подходами численного исследования — отдельный и совместный расчет ЭМ параметров и течения. Математическая модель дает корректное изменение результатов расчета в зависимости от параметров тока в катушках. Получено вращающееся магнитное поле с формированием силы Лоренца, закручивающей поток стали в заготовке.
Исследования проведены на модели с цилиндрической заготовкой, но расчеты показали пригодность методики и для заготовок прямоугольного сечения.
Разработанная методика позволяет проводить параметрический анализ с целью определения оптимальных характеристик устройств ЭМП в различных режимах работы.
Литература:
- Андросенко М.В., Кенарь Е.В., Тютеряков Н.Ш., Усатая Т.В., Дерябина Л.В. Алгоритм расчета и состояния формируемой заготовки на машине непрерывного литья // Теория и технология металлургического производства. 2022. № 2(41). С. 26-31.
- J. Bacalhau, J. Bolota, D. Guzela, M. Stuart Nogueira Basic actions to prevent continuous casting defects of billets // Conference paper: AISTech 2020. DOI:10.33313/380/092.
- Зарубин С.В. Математическое моделирование электромагнитного перемешивания жидкой стали в кристаллизаторе машины непрерывного литья заготовок // ISSN 0236-3941. Вестник МГТУ им. Н.Э. Баумана. Сер. — «Машиностроение». 2012. С. 148-157.
- Sivak, B.A., Shakhov, S.I., Vdovin, K.N. et al. Development of a System for Electromagnetic Stirring of Liquid Steel in Molds of Billet and Bloom CCMS. Metallurgist 63, 910-914 (2020). https://doi.org/10.1007/s11015-020-00909-w.
- Кузнецов М.И. Основы электротехники. М.: Высшая школа, 1964.
- Liu H., Xu M., Qiu S. and Zhang H. Numerical Simulation of Fluid Flow in a Round Bloom Mold with In-Mold Rotary Electromagnetic Stirring // Metallurgical and Materials Transactions B, Vol. 43B, 2012, pp. 1657-1675. https://doi.org/10.1007/s11663-012-9737-0.
- Li, Q., Zhao, Z., Chen, W. et al. Measurement and Calculation of Magnetic Flux Density During Mold Electromagnetic Stirring on a Continuous Casting Bloom Mold. Metall Mater Trans B 53, 2481-2498 (2022). https://doi.org/10.1007/s11663-022-02544-z.
- Сазонова М.Л., Шапоренко Е.В. Моделирование магнитогидродинамических течений в программном комплексе FlowVision // Инженерные системы-2018: Сборник статей. Москва, 10 апреля 2018 г. / Инжиниринговая компания «ТЕСИС». 2018. С. 58-74.
- FlowVision 3.16.01: Руководство пользователя. ООО ТЕСИС, 2026. [Электронный ресурс]. https://flowvision.ru/webhelp/fvru_31601/ (дата обращения: 15.07.2026).
- Мейнке Х., Гундлах Ф.В. Радиотехнический справочник. Москва; Ленинград: Госэнергоиздат, 1960. С. 22.
- Bingzhi Ren, Dengfu Chen, Hongdan Wang and Mujun Long Numerical Analysis of Coupled Turbulent Flow and Macroscopic Solidification in a Round Bloom Continuous Casting Mold with Electromagnetic Stirring // Steel Research International, 2015. Vol. 86, No. 9, pp. 1104-1115. DOI: 10.1002/srin.201400178.
- Zhao Zhang, Menghuai Wu,Haijie Zhang, Andreas Ludwig, and Abdellah Kharicha. The Role of Mold Electromagnetic Stirring in the Dissipation of Superheat during the Continuous Casting of Billets // Steel research int. 2022, 93, 2200065. DOI: 10.1002/srin.202200065.

