Артем Аведьян,
к.т.н., руководитель отдела машиностроительного инжиниринга дивизиона управления программами IBS, эксперт по управлению жизненным циклом изделий
Никита Кочегаров,
аналитик отдела машиностроительного инжиниринга дивизиона управления программами IBS
Эксперты IBS создали процессную модель, которая внедряется на основе шаблонных решений импортонезависимых систем PLM, ERP и сквозных интеграционных механизмов собственной разработки. Решение настроено с учетом требований машиностроительных предприятий и обеспечивает эффективное непрерывное управление процессами конструкторско-технологической подготовки и планирования производства. Модель поддерживает целостность реализации рабочих процессов независимо от того, на каких платформах или вендорских продуктах построена система, а специально сконфигурированные шаблонные решения позволяют сократить стоимость и сроки реализации проектов.
Российские машиностроительные предприятия функционируют в условиях растущей конкуренции, необходимости импортозамещения и постоянного изменения производственных программ. В этой ситуации скорость и качество конструкторско-технологической подготовки производства (КТПП) становятся ключевыми факторами успеха. Тем не менее многие компании сдерживает ИТ-архитектура, в которой инженерные расчеты существуют отдельно от систем учета и планирования. Возникающие информационные разрывы не позволяют эффективно управлять полным жизненным циклом изделия. Решением проблемы может стать внедрение PLM- и ERP-систем, но их адаптация под конкретное предприятие требует времени и значительных финансовых ресурсов.
По оценкам экспертов IBS, отсутствие единой сквозной цифровой среды PLM-ERP для управления жизненным циклом изделий машиностроительного предприятия ведет к следующим рискам:
- до 15% потерь в выручке при несоблюдении сроков выполнения заказов из-за недостоверных или неактуальных инженерных данных;
- до 15% увеличения производственных издержек из-за неточного планирования выпуска продукции;
- до 30% снижения объема продаж из-за невозможности оперативной адаптации к меняющейся конъюнктуре рынка.
Группа компаний IBS — ключевой бизнес- и технологический партнер лидеров российской экономики. IBS сотрудничает с большинством представленных на российском рынке вендоров общесистемного, управленческого, прикладного программного обеспечения и имеет большой проектный опыт внедрения комплексных ИТ-решений в машиностроении.
Эксперты IBS создали процессную модель, которая внедряется на основе шаблонных решений импортонезависимых систем классов PLM, ERP и сквозных интеграционных механизмов собственной разработки. Решение IBS (рис. 1) настроено в соответствии с требованиями машиностроительных предприятий, обеспечивает эффективное и непрерывное управление процессами КТПП и планирования производства. Процессная модель поддерживает целостность реализации рабочих процессов независимо от того, на каких платформах или вендорских продуктах построена система, а специально сконфигурированные шаблонные решения позволяют сократить стоимость и сроки реализации проектов.
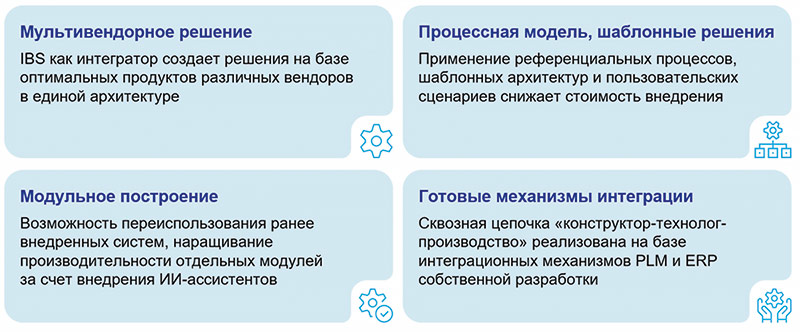
Рис. 1. Специфика решения IBS для машиностроения
Процессная модель
В основу процессной модели IBS (рис. 2) положен метод управления, при котором деятельность конструкторских, технологических и производственных подразделений предприятия рассматривается как система взаимосвязанных бизнес-процессов, нацеленных на повышение эффективности, улучшение управляемости и достижение результата. Суть процессного подхода — превратить разобщенную работу в предсказуемый и управляемый поток. При этом функциональная структура не отменяется, а дополняется горизонтальными связями между смежными подразделениями.
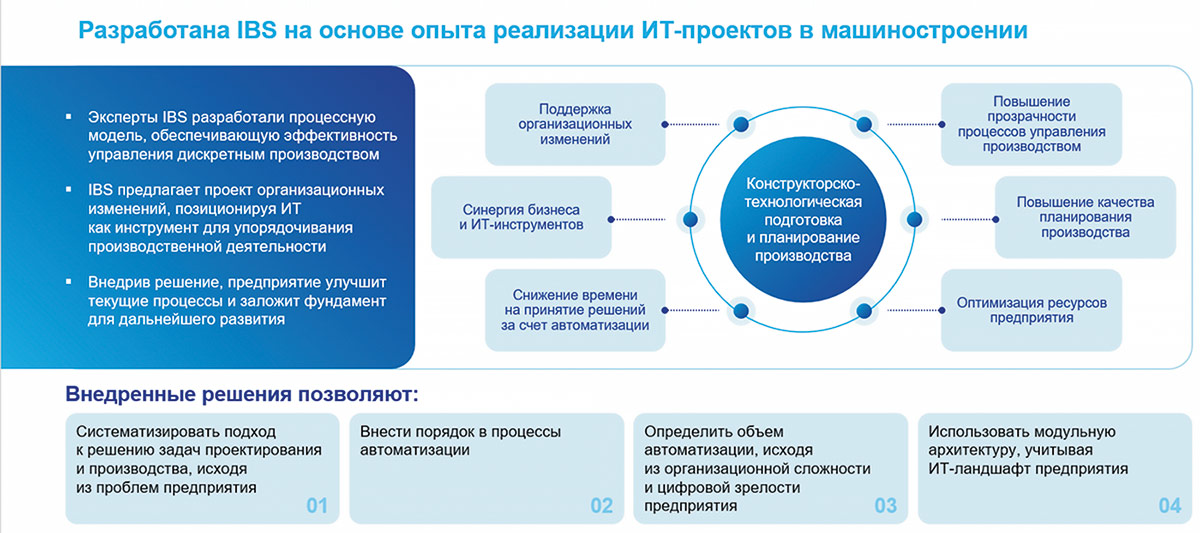
Рис. 2. Эффекты процессной модели IBS
Использование процессного подхода особенно эффективно на средних и крупных машиностроительных предприятиях, в работе которых применяются повторяющиеся операции, связанные с созданием, согласованием и утверждением конструкторской и технологической документации на производимые изделия. Успешная практическая реализация процессного подхода требует от предприятия зрелой корпоративной культуры, готовности команды к изменениям и серьезной предварительной работы по описанию и регламентации процессов.
Процессная модель IBS заметно упрощает задачу описания процессов управления КТПП и производством конкретного предприятия. Для этого достаточно сопоставить их с референциальными процессами (рис. 3), которые компания сформировала на основе собственного опыта ИТ-внедрений в машиностроении.
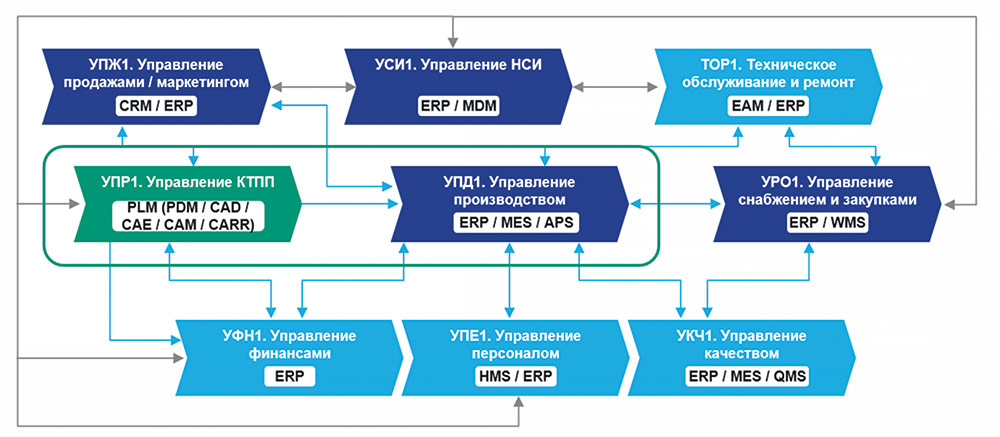
Рис. 3. Процессная модель IBS
Процессная модель IBS включает следующий набор инструментов:
- модель цифровой зрелости предприятия (рис. 4);
- опросный лист для оценки организационной сложности процессов;
- реестр типовых бизнес- и функциональных требований к процессам КТПП и планирования производства;
- перечень референциальных бизнес-процессов, составляющих платформу шаблонного решения;
- модели процессов первого и второго уровня, диаграммы процессов третьего уровня в нотациях EPC и BPMN (рис. 5);
- варианты модульной архитектуры, выбираемой в зависимости от организационной сложности и цифровой зрелости предприятия;
- GAP-анализ (анализ разрывов, отличий) функциональных возможностей типовых решений различных вендоров в части обеспечения бизнес- и функциональных требований к процессам КТПП и планирования производства;
- пользовательские сценарии (типовые роли, участвующие в процессах, пошаговые действия пользователей системы в рамках бизнес-процесса с учетом роли, общие данные, которые используются для работы в системе, данные и настройки, используемые в рамках процессов);
- демонстрационный стенд — система с работающими процессами.
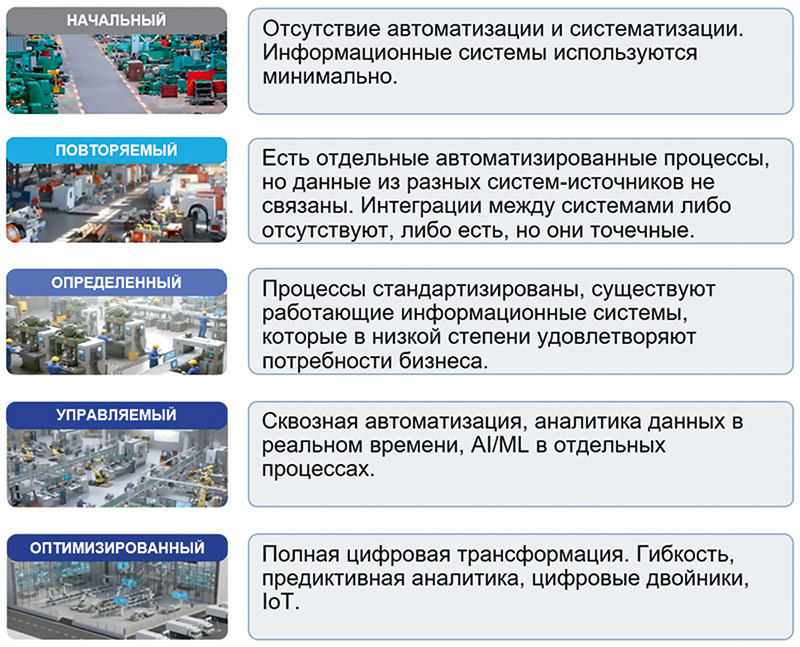
Рис. 4. Модель цифровой зрелости предприятия
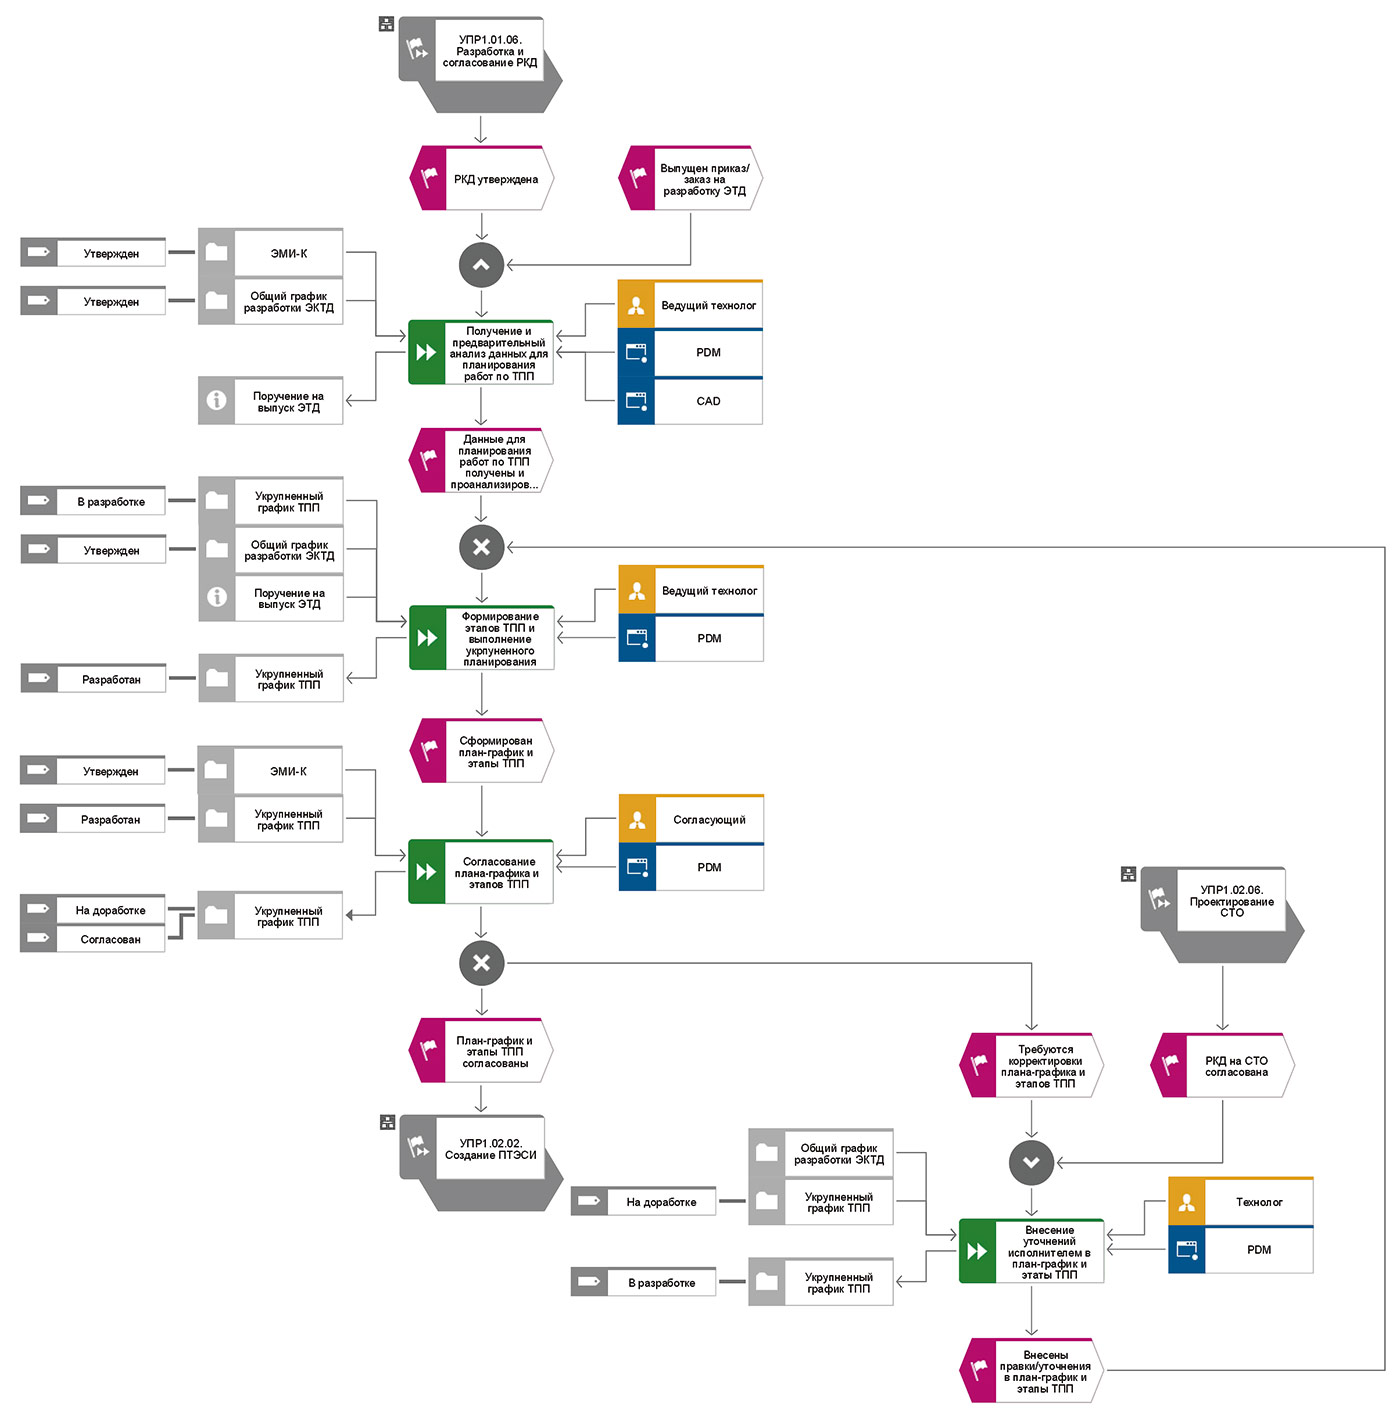
Рис. 5. Пример диаграммы референциальных процессов в нотациях EPC и BPMN
Для оценки объема, сроков и стоимости проекта внедрения PLM-ERP на конкретном предприятии IBS проводит предпроектное обследование (экспресс-аудит процессов КТПП и планирования производства) продолжительностью пять-десять рабочих дней. Используя инструменты процессной модели, специалисты выполняют оценку потребности предприятия в применении решения PLM-ERP. Обследование (рис. 6) включает пять этапов анализа: данные, процессы, требования, архитектуру и бюджет.
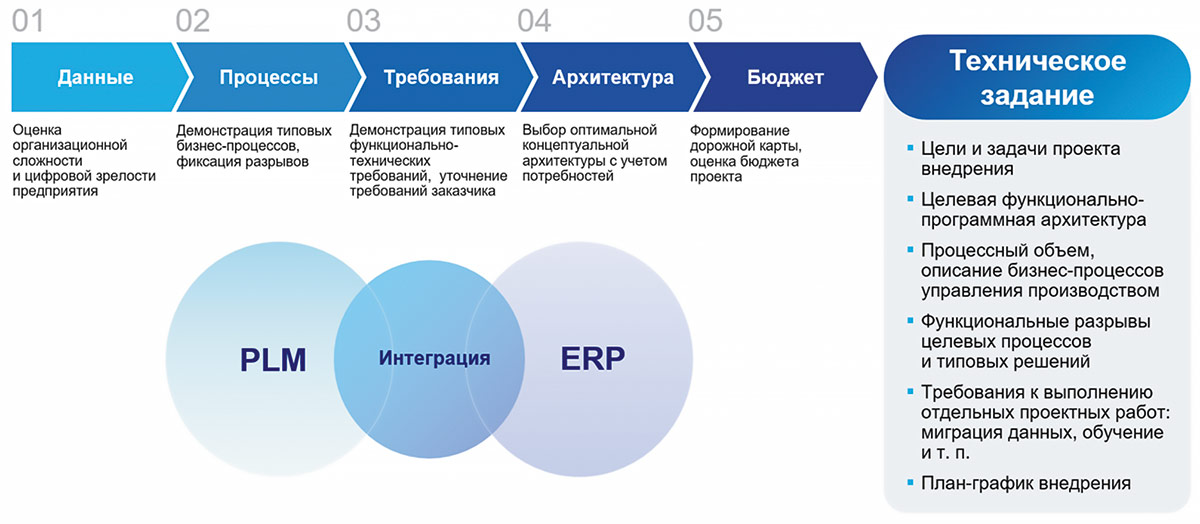
Рис. 6. Предпроектное обследование
По итогам формируется техническое задание, в котором описаны цели и задачи проекта внедрения, целевая функционально-программная архитектура, процессный объем, функциональные разрывы целевых процессов и типовых решений, требования к выполнению отдельных проектных работ (миграция данных, обучение и т.п.), план-график внедрения. В результате предприятие получает достаточную информацию для принятия решения о внедрении PLM-ERP на основе процессной модели IBS.
Шаблонные решения
Процессная модель внедряется на основе шаблонных решений, построенных на импортонезависимых платформах PLM и ERP известных вендоров и универсальных интеграционных механизмах, разработанных IBS и обеспечивающих сквозной процесс информационного взаимодействия между конструкторскими, технологическими и производственными подразделениями предприятия. Решение гибко конфигурируется с учетом совместимости программных модулей и предлагается в виде шаблонов типовых архитектур информационных систем (рис. 7), реализующих референциальные процессы КТПП и планирования производства с учетом организационной сложности и цифровой зрелости предприятия.
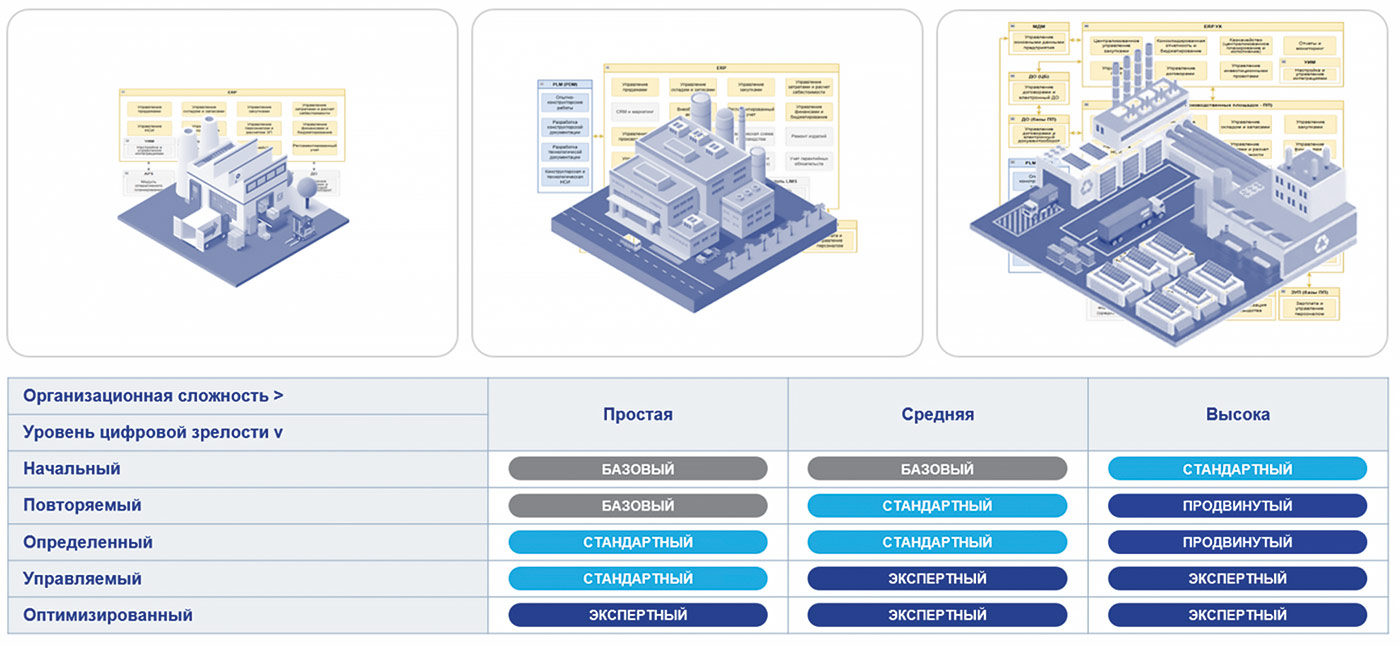
Рис. 7. Шаблоны типовых архитектур решения PLM-ERP
Применение шаблонных решений снижает стоимость внедрения по сравнению с разработкой «с нуля». Модульная архитектура позволяет переиспользовать ранее внедренные на предприятии системы и процессы, а готовые механизмы интеграции PLM и ERP с возможностью настройки интерфейсов передачи данных обеспечивают быстрое и надежное информационное взаимодействие между подразделениями.
Конструкторско-технологическая подготовка производства выполняется в подсистеме PLM, которая объединяет инженерное программное обеспечение разных классов (CAD/CAE/CAM/CAPP/MDM/PDM), применяемое для проектирования изделий, разработки технологических процессов, выпуска конструкторской и технологической документации, управления данными об изделии.
Решение обеспечивает единое хранилище всех инженерных данных (модели, чертежи, спецификации, результаты расчетов, технологические карты, управляющие программы и т.д.), механизмы версионности и контроля изменений, а также автоматизацию рабочих потоков (рис. 8). PLM является источником актуальных инженерных данных для планирования производства в ERP. В состав комплекса можно интегрировать ПО, которое уже используется на предприятии, причем не только отечественное, но и зарубежное. Решение может быть дополнено ассистентами конструктора и технолога на базе искусственного интеллекта.
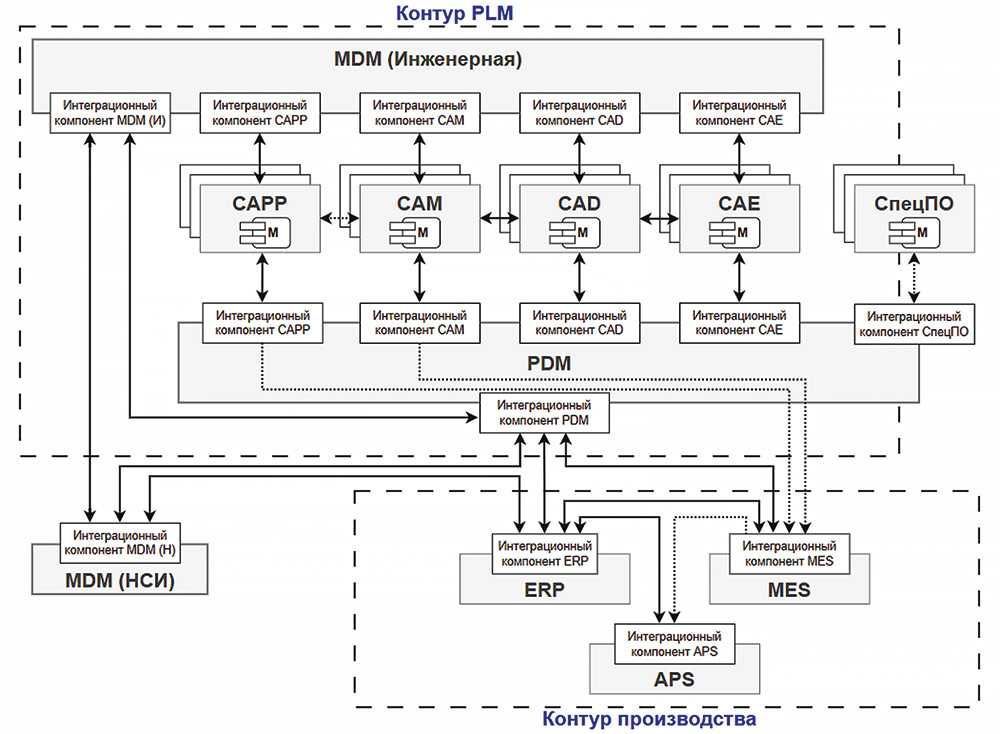
Рис. 8. Вариант взаимодействия контура PLM c контуром производства (ERP)
Планирование производства с учетом отраслевой специфики выполняется в подсистеме ERP. Специализированные отраслевые модули, разработанные IBS, существенно расширяют функциональность типового решения «1C:ERP».
К таким модулям относятся:
- продвинутый модуль среднесрочного объемно-календарного планирования;
- оптимизационный модуль оперативного планирования (позволяет формировать график выполнения технологических операций по рабочим и единицам оборудования);
- модуль входного и периодического контроля;
- модуль управления несоответствующей продукцией в производстве;
- модуль ремонта изделий на мощностях основного производства;
- модуль ГОЗ (обеспечивает возможность формирования ПРКМ и ФРКМ для предприятий, выпускающих продукцию по гособоронзаказу).
Интеграционный контур PLM-ERP строится на гибких, настраиваемых механизмах обмена данными, охватывающих взаимодействие как между подсистемами PLM и ERP, так и между функциональными модулями внутри этих систем. Решение поддерживает мультивендорную среду — CAD и PDM различных производителей работают в едином контуре, где обмен инженерными данными осуществляется в формате XML. Механизмы интеграции между «1С:ERP» и PLM-решениями Siemens Teamcenter, Интермех IPS, «1С:PDM» и другими обеспечивают автоматическую передачу номенклатуры и технологии производства с нормами расхода.
Предусмотрена возможность массовой миграции и мгновенного обновления данных. Реализованы механизмы автоматических уведомлений о статусе загрузки и ошибках. Данные из PDM могут направляться не только в «1С:ERP», но и в любые другие подсистемы-потребители. При этом добавление новых реквизитов не требует остановки обмена, а встроенные проверки гарантируют полноту и корректность загруженных данных.
Особое внимание уделено процессу управления изменениями конструкторской и технологической документации. Для этого в подсистеме предусмотрены механизмы версионирования (с привязкой к срокам действия и условиям применяемости), автоматического выбора актуальной версии и контроля периодов действия при передаче данных в ERP.
Универсальные интеграционные механизмы PLM-ERP адаптируются к специфике конкретного предприятия с помощью широкого набора настроек и не требуют привлечения разработчиков.
Достигаемые эффекты
Применение процессной модели и шаблонных решений IBS позволяет сократить стоимость и сроки реализации проектов внедрения PLM-ERP, а также дает предприятию ряд ощутимых выгод:
- обеспечение прозрачности процессов, в том числе охватывающих пользователей подсистем PLM и ERP;
- повышение эффективности работы смежных подразделений за счет устранения дублирования функций, сокращения лишних операций, оптимизации использования ресурсов;
- улучшение управляемости предприятия благодаря возможности контролировать ход процессов и оперативно реагировать на отклонения;
- повышение гибкости и скорости адаптации предприятия к изменениям внешней среды, так как процессы легче перестраивать;
- повышение качества производимой продукции за счет использования актуальных и достоверных данных об изделии, стандартизации и контроля на всех этапах КТПП и производства;
- усиление ответственности сотрудников благодаря пониманию роли в общем процессе и связи персональной работы с конечным результатом.
По оценкам вендоров и экспертов IBS, за счет внедрения подсистемы PLM в КТПП достигаются следующие эффекты:
- прозрачность и управляемость процессов — снижение времени согласования и изменений на 30-50%;
- унификация и уменьшение номенклатуры компонентов в 1,5-2 раза;
- повышение качества и надежности данных — снижение ошибок в 2-3 раза;
- сокращение сроков вывода продукции на рынок на 30-40%;
- рост эффективности конструкторских и технологических подразделений на 20-35%;
- планомерный рост эффекта при контролируемых инвестициях — окупаемость проекта выше на 20-35%.
Внедрение отраслевых модулей ERP для управления производством, по оценкам экспертов IBS, позволяет:
- сократить время оперативного планирования и повысить качество планов производства на 40%;
- повысить коэффициент использования оборудования на 5-10%;
- снизить «бумажные» потери металла (отходы и прочее) на 3-7%;
- повысить прослеживаемость каждой партии продукции на 15-30%;
- увеличить точность отслеживания выполнения заказов до 95%;
- сократить количество рекламаций на 20-40%;
- снизить уровень избыточных запасов за счет прогнозирования потребности в сырье и материалах на 10-25%;
- повысить оборачиваемость складских запасов на 20-30%;
- снизить себестоимость готовой продукции на 2-5%;
- увеличить точность расчета себестоимости на 2-5%;
- повысить оперативность формирования отчетных форм на 2-5%;
- снизить временные затраты на процедуру закрытия отчетного периода на 2-5%.
Заключение
Разработанные IBS процессная модель и шаблонные решения для машиностроения позволяют систематизировать подход к автоматизации процессов проектирования, технологической подготовки и планирования производства с учетом специфики предприятия.
В рамках процессной модели IBS позиционирует ИТ как инструмент для упорядочения производственной деятельности. Внедрив решения PLM-ERP на основе проектной модели IBS, предприятие улучшит текущие процессы и заложит фундамент для дальнейшего развития.
Отраслевое решение IBS для машиностроения подходит организациям независимо от их цифровой зрелости. Шаблонные решения и референциальные процессы в составе комплекса PLM-ERP адаптированы для предприятий разного масштаба и степени технологического развития. Более того, эти системы позволяют постепенно повышать уровень цифровой зрелости организаций. Внедрение включает оптимизацию бизнес-процессов и архитектур, что способствует росту эффективности и конкурентоспособности предприятия.
Отраслевой центр компетенций IBS объединяет практические наработки компании в машиностроении по направлениям PLM, ERP и смежным системам. Эксперты группы компаний проводят консультации, показывают основные функциональные возможности системы на демонстрационном стенде, выполняют настройку и внедрение с учетом специфики производства. Задать вопросы специалистам отраслевого центра компетенций IBS можно по адресу: ockm@ibs.ru

